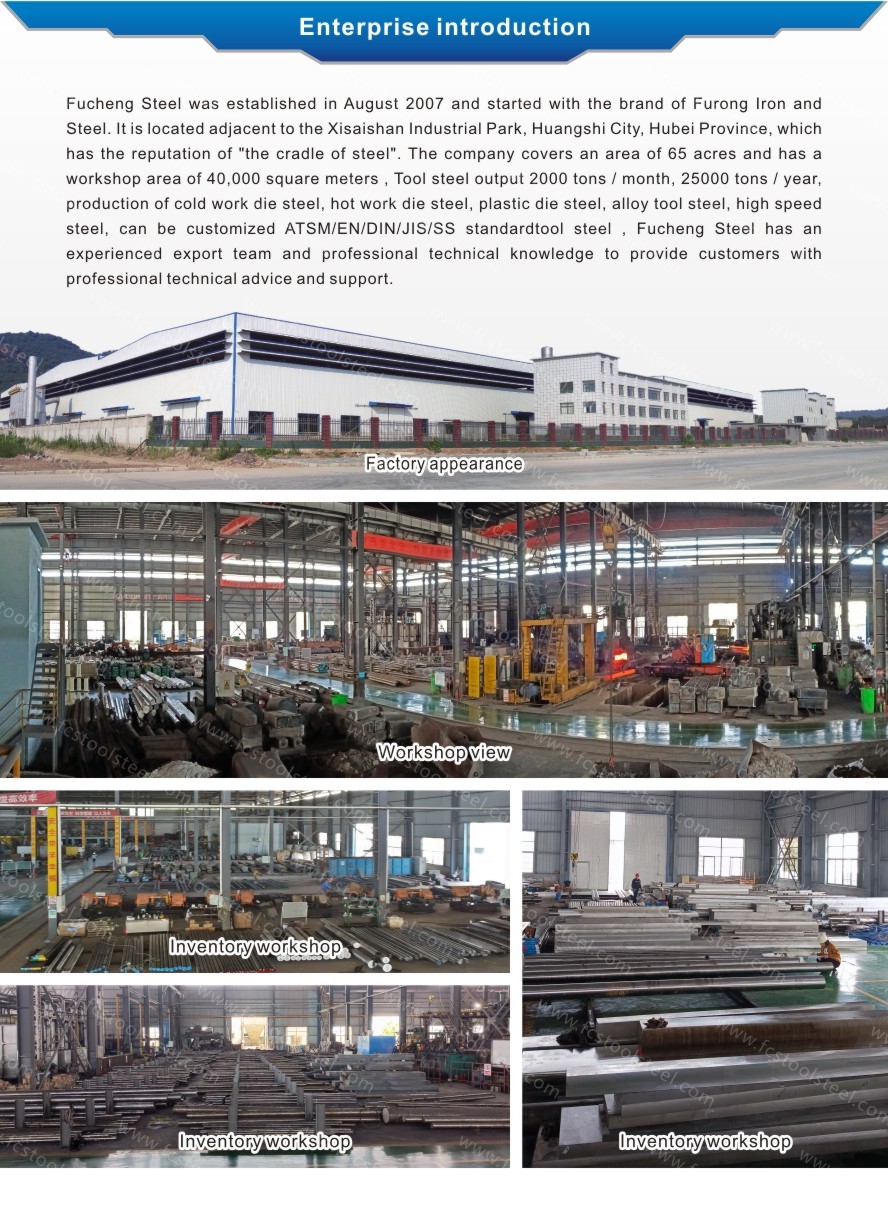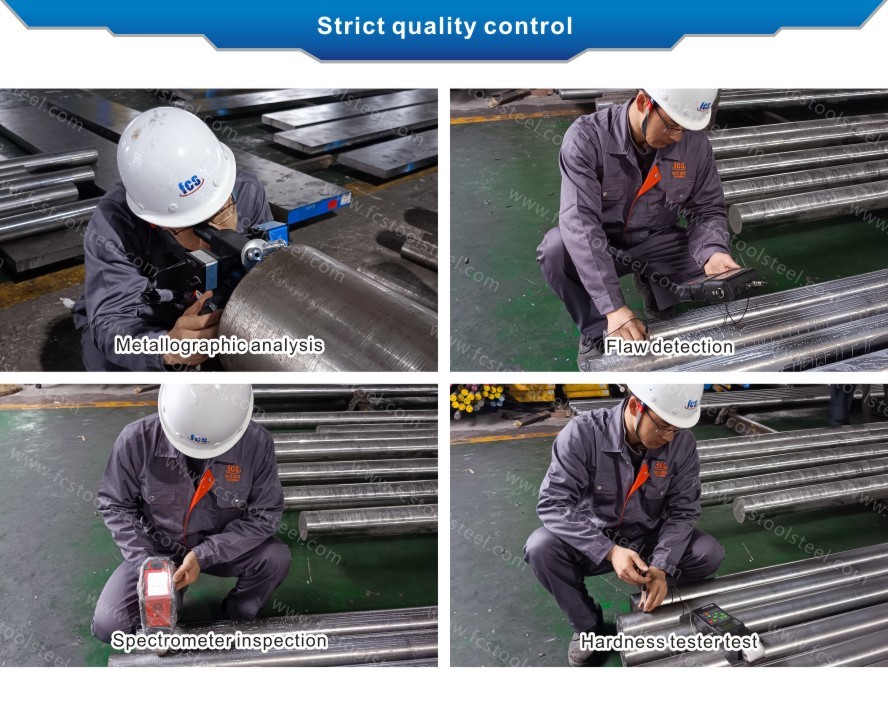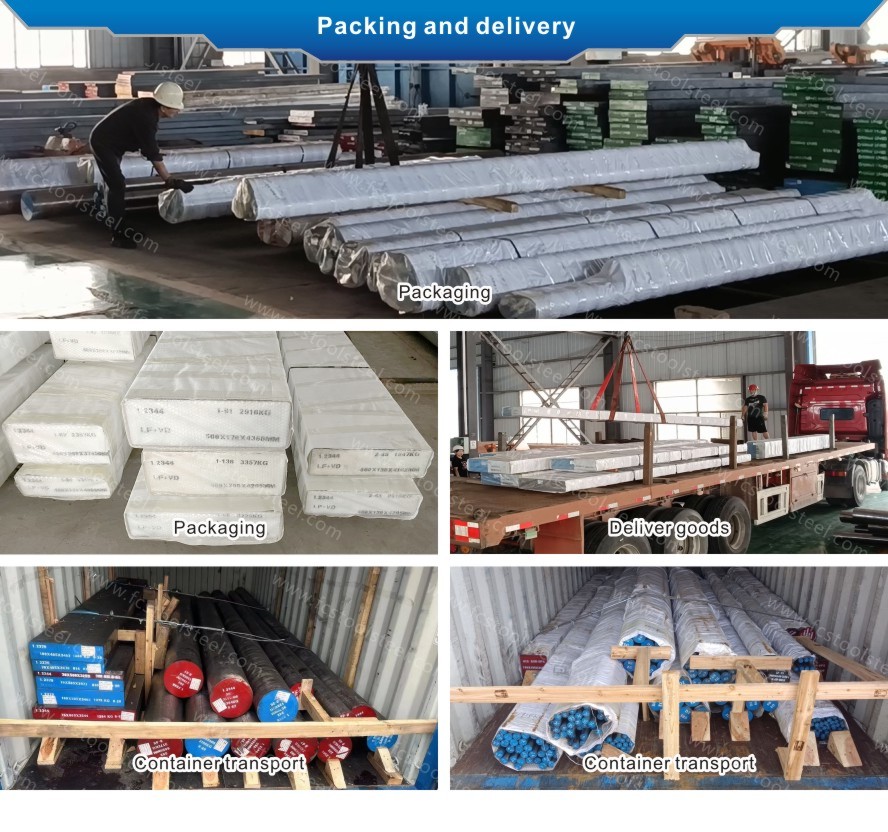
Baja Perkakas AISI H11 | 1.2343 | X37CrMoV5-1 | SKD6 | BH11
Sebagai baja cetakan kerja panas tipe pengerasan berpendingin udara, baja H11 memiliki kekuatan dan ketangguhan suhu tinggi yang sangat baik. Sistem paduan kromium molibdenum vanadiumnya memberikannya ketahanan lelah panas dan ketahanan aus yang sangat baik. Baja H11 mempertahankan kekerasan tinggi pada kondisi kerja 500-600 ℃, sekaligus memiliki stabilitas pemotongan dan perlakuan panas yang baik, sehingga sangat cocok untuk pembuatan cetakan die-casting paduan aluminium/magnesium dan cetakan tempa panas.
- fucheng steel
- Cina
- 1 Bulan
- 2000 Ton/Bulan
Baja H11
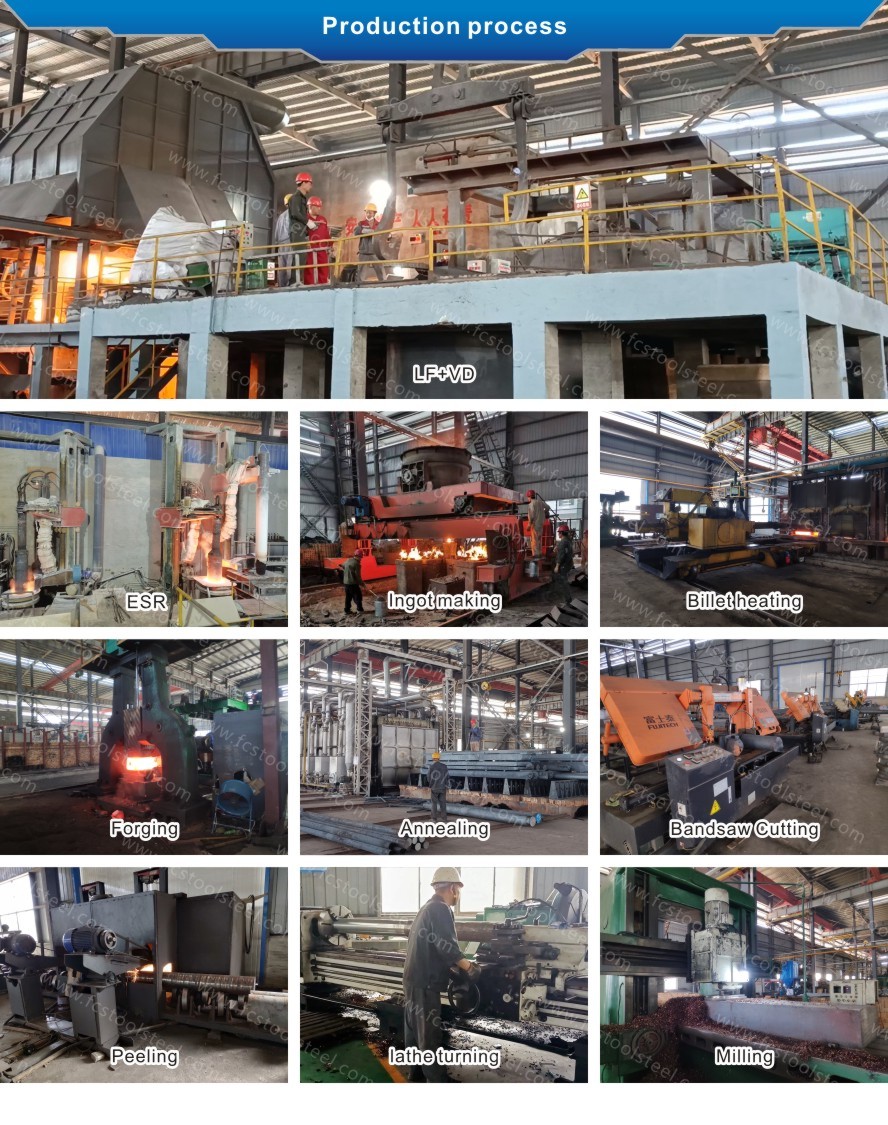
| Metode Peleburan dan Pembuatan: | LF+VD+(ESR)+Tempa |
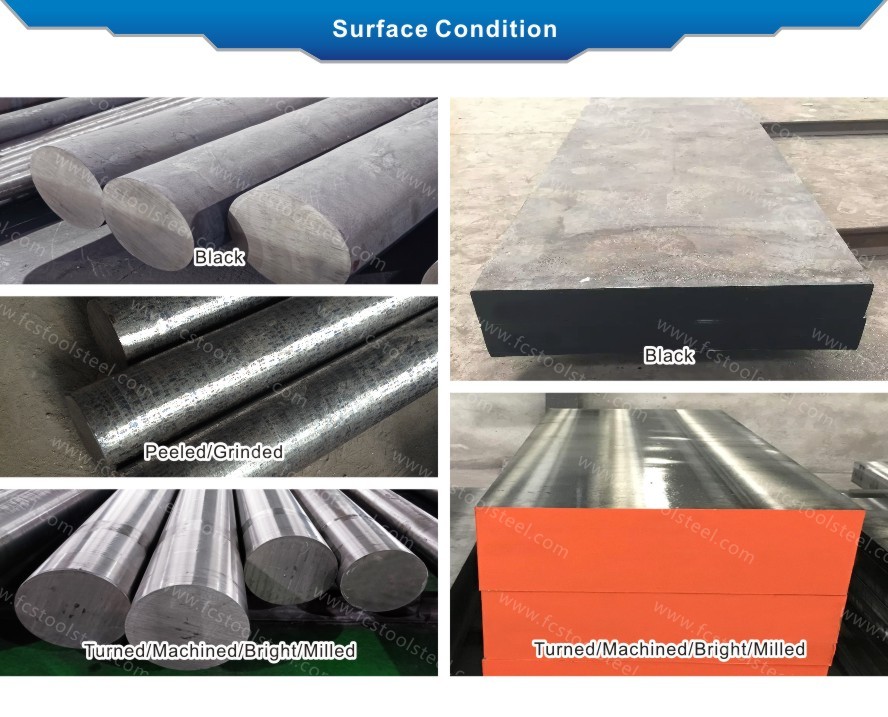
| Kondisi Pengiriman: | Dianil |
| Kekerasan pengiriman: | ≤229 HBS |
| Standar Tes UT: | Sep 1921-84 Kelas 3 D/d, E/e |
PERBANDINGAN KELAS BAJA H11 DAN PERBANDINGAN KOMPOSISI KIMIA
| Standar/Kelas Baja | Komposisi Kimia (%) | ||||||
| C | Dan | M N | Cr | Untuk | Di dalam | ||
| ASTM | H11 | 0,33~0,43 | 0,80~1,20 | 0,20~0,50 | 4,75~5,50 | 1.10~1.60 | 0,30~0,60 |
| Nomor DIN/W. | X38CrMoV5-1/1.2343 | 0,36~0,42 | 0,90~1,20 | 0,30~0,50 | 4.80~5.80 | 1.10~1.40 | 0,25~0,50 |
| DIA | SKD6 | 0,32~0,42 | 0,80~1,20 | ≤0,50 | 4.50~5.50 | 1.00~1.50 | 0,30~0,50 |
APLIKASI
Baja H11 banyak digunakan di bidang pembuatan cetakan kerja panas, terutama cocok untuk kondisi kerja suhu tinggi seperti cetakan die-casting, cetakan tempa panas, dan cetakan ekstrusi. Ketahanan panas dan ketahanan lelah termal yang sangat baik dari baja H11 menjadikannya unggul dalam die-casting paduan aluminium, paduan magnesium, dan pembentukan panas suku cadang otomotif, serta dapat menahan benturan berulang suhu tinggi di bawah 600 ℃.
Baja H11 juga umum digunakan dalam cetakan injeksi presisi tinggi, terutama untuk pencetakan plastik teknik dan plastik kelas optik yang membutuhkan produksi stabil jangka panjang. Ketahanan pemolesan dan keausan yang sangat baik dari baja H11 memastikan kehalusan permukaan cetakan yang tahan lama, mengurangi kebutuhan perawatan, dan cocok untuk produksi cetakan injeksi dengan permintaan tinggi di industri seperti elektronik dan peralatan rumah tangga.
Baja H11 juga digunakan dalam pembuatan alat potong industri dan komponen tahan aus, seperti pisau pemotong panas, perlengkapan suhu tinggi, dan sekrup ekstruder. Ketangguhan dan ketahanan aus yang tinggi dari baja H11 memungkinkannya untuk mempertahankan kinerja yang sangat baik bahkan di bawah beban berat dan suhu tinggi, sehingga banyak digunakan di bidang pemrosesan mekanis dan pembuatan peralatan suhu tinggi.
KARAKTERISTIK BAJA H11
Baja H11 menunjukkan stabilitas termal yang sangat baik dan dapat mempertahankan stabilitas struktural di bawah kondisi pemanasan dan pendinginan berulang. Rasio komposisi paduan yang unik memungkinkan material ini untuk mempertahankan kinerja kekuatan yang sangat baik bahkan di lingkungan suhu tinggi.
Baja H11 memiliki ketahanan lelah termal yang luar biasa dan sangat cocok untuk menahan kondisi pendinginan dan pemanasan cepat dalam cetakan die-casting. Setelah perlakuan panas yang tepat, struktur butir internal baja H11 dapat secara efektif menekan penyebaran retakan panas.
Dari segi ketahanan aus, baja H11 mencapai ketahanan aus yang baik melalui distribusi karbida yang seragam. Desain yang seimbang antara kekerasan dan ketangguhan memastikan bahwa cetakan memiliki masa pakai dan ketahanan terhadap benturan.
Kemampuan adaptasi perlakuan panas merupakan keunggulan signifikan dari baja H11, dan rentang kekerasan dari 50HRC hingga 55HRC dapat diperoleh melalui proses yang berbeda. Fleksibilitas ini memenuhi kebutuhan yang berbeda dari berbagai cetakan.
Dari segi performa pemrosesan, baja H11 memiliki kemampuan pengerjaan yang sangat baik dalam kondisi anil. Fitur ini secara signifikan mengurangi kesulitan dan biaya pemrosesan dalam proses pembuatan cetakan.
Ketahanan terhadap perlakuan panas memungkinkan baja H11 untuk mempertahankan kekerasan yang stabil selama pengoperasian suhu tinggi jangka panjang. Karakteristik ini memainkan peran penting dalam memperpanjang umur pakai cetakan.
Ketahanan terhadap perubahan suhu mendadak pada baja H11 disebabkan oleh konduktivitas termal dan koefisien ekspansi termalnya yang moderat. Hal ini memungkinkan cetakan untuk menahan fluktuasi suhu yang parah tanpa mudah retak.
Stabilitas dimensi adalah keunggulan lain dari baja H11, dengan deformasi perlakuan panas minimal, sehingga sangat cocok untuk pembuatan cetakan presisi. Fitur ini memastikan akurasi dimensi dan kemampuan penggunaan kembali cetakan.
Sifat Fisik:
Kategori | Milik | Imperial | Metrik |
Sifat Fisik Dasar | Kepadatan | 0,282 lb/in³ | 7,81 g/cc |
Titik lebur | 2600°F | 1427°C | |
Rasio Poisson | 0,27 – 0,30 | 0,27 – 0,30 | |
Kemampuan pemesinan (peringkat relatif untuk Baja Karbon 1%) | 75-80% | 75-80% | |
Sifat Mekanik Dasar | Kekuatan Tarik | 260 ksi | 1792 MPa |
Kekuatan Tarik, Hasil | 215 ksi | 1482 MPa | |
Perpanjangan dalam 4D | 8% | 8% | |
Pengurangan Luas | 30% | 30% | |
Kekerasan Rockwell C di bawah Proses Pendinginan yang Berbeda | Udara didinginkan dari suhu 1800°F (982°C) selama 45 menit. | 52,5 | 52,5 |
Didinginkan dengan udara dari suhu 1850°F (1010°C) selama 45 menit. | 56 | 56 | |
Udara didinginkan dari suhu 1900°F (1038°C) selama 45 menit. | 57 | 57 | |
Sifat-sifat Benturan Takik V Charpy | Didinginkan dengan udara dari suhu 1850°F (1010°C) + dipanaskan pada suhu 535°C | 10,0 ft-lb | 13,6 J |
Didinginkan dengan udara dari suhu 1850°F (1010°C) + dipanaskan pada suhu 650°C | 20,0 ft-lb | 27.1 J | |
Didinginkan dengan udara dari suhu 1850°F (1010°C) + dipanaskan pada suhu 370°C | 25,0 ft-lb | 33,9 J |
PERLAKUAN PANAS:
Annealing Sferoidisasi (Persiapan Pra-pemrosesan)
Proses:PanaskanBaja H11Panaskan bahan hingga 860~890°C, pertahankan suhu selama 3~4 jam, kemudian dinginkan di dalam tungku hingga 730~750°C untuk perlakuan isotermal. Lanjutkan pendinginan di dalam tungku hingga ≤550°C sebelum dikeluarkan untuk pendinginan udara.Fungsi inti:Mengurangi kekerasanBaja H11menurunkan kekerasan material hingga di bawah 230HB, yang meningkatkan kemampuan pengerjaan material, memperhalus butiran, dan menyamakan struktur, sehingga meletakkan dasar organisasi yang baik untuk proses pendinginan selanjutnya.
Pemanasan awal sebelum pendinginan (Diperlukan untuk benda kerja berukuran besar)
Proses:PanaskanBaja H11Dalam dua tahap: pertama, naikkan suhu hingga 600~650°C untuk menembus benda kerja sepenuhnya, kemudian lanjutkan pemanasan hingga 830~850°C untuk pemerataan suhu yang seragam. Langkah ini dapat dihilangkan untuk ukuran kecil.Baja H11kosong.Fungsi inti:Kurangi perbedaan suhu antara bagian dalam dan luar benda berukuran besar.Baja H11benda kerja, menurunkan tegangan termal pendinginan, dan menghindari deformasi atau retak selama pendinginan.
Pendinginan Pengerasan
Proses:Panaskan yang telah diberi perlakuan awalBaja H11Panaskan hingga 1000~1030°C, pertahankan suhu tersebut dalam waktu yang cukup, kemudian dinginkan dengan pendinginan oli atau pendinginan bertahap.Fungsi inti:Dapatkan struktur martensit yang seragam diBaja H11, yang menetapkan kekerasan dasar dan stabilitas termal suhu tinggi yang dibutuhkan oleh kondisi kerja. Kekerasan dariBaja H11setelah pendinginan dapat mencapai 55~57 HRC.
Penyesuaian untuk Mengoptimalkan Kinerja
Persyaratan proses: Baja H11Harus dilakukan proses temper setidaknya dua kali setelah pendinginan cepat, dengan setiap proses temper ditahan selama tidak kurang dari 2 jam dan didinginkan dengan udara. Suhu temper dipilih sesuai dengan kinerja yang dibutuhkan. Parameter pencocokan tipikal dariBaja H11adalah sebagai berikut:
Suhu Penempaan | Kekerasan Akhir | Karakteristik Kinerja | Skenario yang Berlaku |
550°C | 53~54 HRC | Keseimbangan optimal antara kekerasan, ketangguhan, kekuatan luluh, dan keuletan. | Sebagian besar cetakan pengerjaan panas konvensional terbuat dariBaja H11 |
600°C | 47~48 HRC | Kekerasan lebih rendah, ketahanan benturan lebih tinggi | Cetakan tempa terbuat dariBaja H11 yang menahan beban benturan besar |
650°C | 36~37HRC | Ketangguhan tinggi dan kekerasan rendah | Kondisi kerja dingin beban rendah khusus yang membutuhkanBaja H11 |