Baja 1.2363
- fucheng steel
- Cina
- 1 Bulan
- 2000 Ton/Bulan
1.2363 BAJA
| Metode Peleburan dan Pembuatan: | LF+VD+Tempa |
| Kondisi Pengiriman: | Dianil |
| Kekerasan pengiriman: | ≤230 HBS |
| Standar Tes UT: | Sep 1921-84 Kelas 3 D/d, E/e |
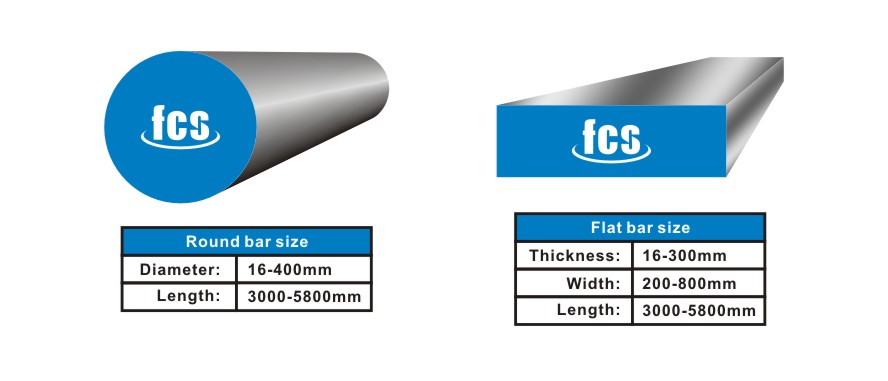
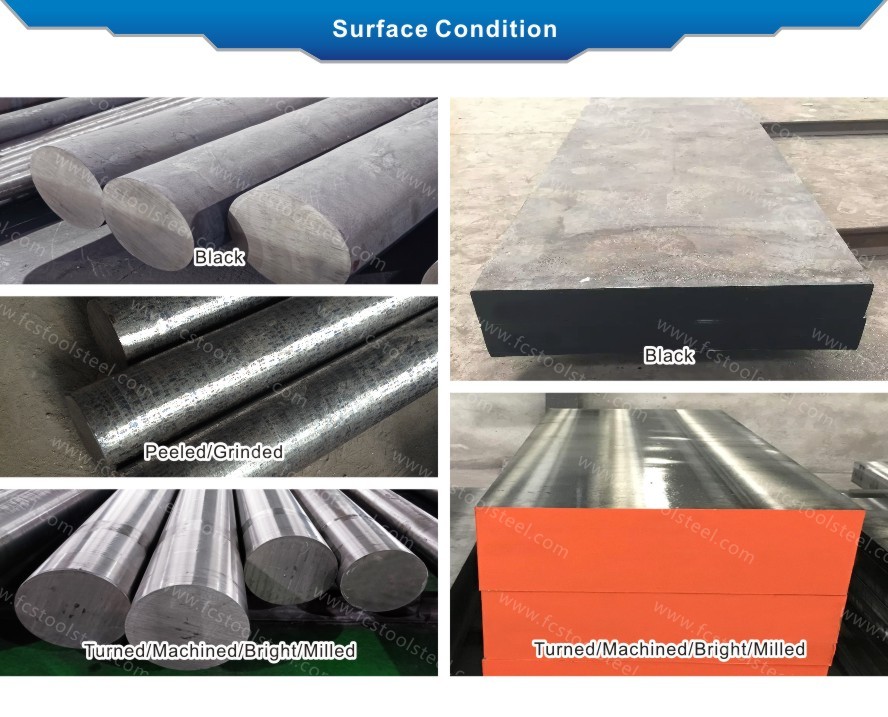
1.2363 PERBANDINGAN KELAS BAJA DAN PERBANDINGAN KOMPOSISI KIMIA
| Standar/Kelas Baja | Komposisi Kimia (%) | ||||||
| C | Dan | M N | Cr | Untuk | Di dalam | ||
| Nomor DIN/W. | X100CrMoV5-1/1.2363 | 0,90~1,05 | 0,20~0,40 | 0,40~0,70 | 4.80~5.50 | 0,90~1,20 | 0,10~0,30 |
| GB | Cr5Mo1V | 0,95~1,05 | ≤0,50 | ≤1,00 | 4,75~5,50 | 0,90~1,40 | 0,15~0,50 |
APLIKASI
Baja 1.2363 banyak digunakan di bidang pemrosesan dingin seperti cetakan penekan, cetakan ekstrusi dingin, dan cetakan pembentuk kepala dingin. Sangat cocok untuk pembuatan cetakan presisi seperti cetakan peregangan, cetakan penggulungan tepi, cetakan timbul, serta cetakan cetakan plastik tahan aus dan alat potong. Di industri seperti otomotif, elektronik, dan transportasi kereta api, baja ini digunakan untuk pembuatan cetakan penekan dingin perangkat keras dan cetakan penekan kompleks besar dengan persyaratan umur pakai yang tinggi.
1.2363 KARAKTERISTIK BAJA
Baja 1.2363 adalah baja cetakan kerja dingin berkadar karbon tinggi dan kromium sedang yang dipadamkan dengan udara, memiliki kekerasan tinggi, ketahanan aus tinggi, dan ketangguhan yang baik. Deformasi akibat pendinginan udaranya kecil, dan distribusi karbidanya seragam, sehingga cocok untuk pembuatan cetakan kerja dingin presisi tinggi dan tahan lama, seperti cetakan penekan dan cetakan ekstrusi dingin.
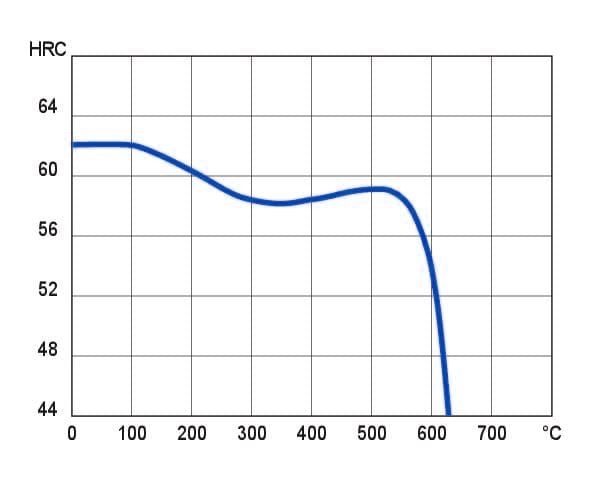
Dari segi sifat mekanik, kekerasan baja 1.2363 dapat mencapai 58-62 HRC setelah perlakuan panas, dan bahkan 60-64 HRC setelah pendinginan. Baja ini memiliki kekuatan tekan yang sangat baik, deformasi pendinginan udara yang kecil, distribusi karbida yang seragam, ketahanan aus yang tinggi, dan ketangguhan yang baik. Kinerja mekanik yang seimbang ini memungkinkan baja tersebut untuk menahan beban benturan yang besar, sehingga sangat cocok untuk aplikasi cetakan dalam lingkungan tegangan yang kompleks.
Dari segi karakteristik perlakuan panas, baja 1.2363 menunjukkan kinerja pendinginan udara yang sangat baik. Kombinasi ideal antara kekerasan dan ketangguhan dapat dicapai melalui pendinginan pada suhu 940-980 ℃ dan temper pada suhu 350-540 ℃. Penambahan molibdenum secara signifikan meningkatkan stabilitas temper, sementara vanadium memperhalus ukuran butir, memastikan stabilitas dimensi yang sangat baik setelah perlakuan panas dan mengendalikan deformasi dalam kisaran 0,02-0,05 mm.
Dari segi karakteristik pemrosesan, baja 1.2363 memiliki kinerja pemrosesan mekanis yang baik, dengan kekerasan anil ≤ 235HBS, sehingga mudah dipotong dan dibentuk. Setelah pendinginan, baja ini tetap mempertahankan stabilitas dimensi yang tinggi dan cocok untuk pembuatan cetakan presisi tinggi. Pemesinan pelepasan listrik (EDM) memiliki kinerja yang sangat baik, dan pemolesan permukaan dapat mencapai efek cermin, memenuhi persyaratan permukaan cetakan presisi.
Dari segi ketahanan korosi, baja 1.2363 memiliki ketahanan korosi yang lebih baik daripada baja karbon biasa dengan kandungan kromium sekitar 5%. Meskipun tidak sebaik baja tahan karat (dengan kandungan kromium ≥ 12%), baja ini dapat secara efektif menahan oksidasi dan korosi ringan di lingkungan kerja cetakan, sehingga sangat cocok untuk aplikasi cetakan di media yang lembap atau korosif.
Dari segi karakteristik pengelasan, kinerja pengelasan baja 1.2363 terbatas karena kandungan karbonnya yang tinggi (0,8%) dan unsur paduan yang kompleks. Proses pemanasan awal (200-300 ℃) dan pendinginan lambat setelah pengelasan diperlukan, dan disarankan untuk menggunakan elektroda las rendah hidrogen. Setelah pengelasan, perlakuan anil penghilang tegangan (600-650 ℃) harus dilakukan untuk mengembalikan kinerja dan menghindari retak dingin.
Perlakuan Panas
Pemanasan Lunak:
800–840 °C, tahan selama 4–5 jam
Tungku mendingin pada kecepatan 10–20 °C/jam → 650 °C
Pendingin udara, maks. 230 HB
Pengerasan:
950–980 °C
Puaskan dahaga di udara yang tenang
Kekerasan: 62 HRC tipikal
Penempaan:
Panaskan secara perlahan hingga mencapai suhu temper segera setelah pengerasan.
Disarankan untuk melakukan proses tempering dua kali.
Pendinginan cepat setelah proses temper meningkatkan stabilitas dimensi.
Kekerasan maksimum yang dapat dicapai setelah proses temper: 58–60 HRC